Module 01 · Course Orientation & Origins of Desktop 3D Printing课程导读与桌面 3D 打印的起源
01-02-04 - Introducing SLA Desktop 3DP Hardware桌面 SLA 打印硬件
引言
光固化立体打印(SLA,Stereolithography) 是一种高精度3D打印技术,其历史和发展深刻影响了增材制造领域。从Hideo Kodama 首次开发的光敏聚合物固化技术,到 Chuck Hull 发明现代 SLA 打印机,这项技术经历了显著的演变。
SLA 技术基础原理
SLA 机器的工作原理包括以下核心要素:
- 光敏聚合物(树脂)
- 光源:选择性固化树脂层。
- Z轴运动平台:上下移动以形成逐层打印。
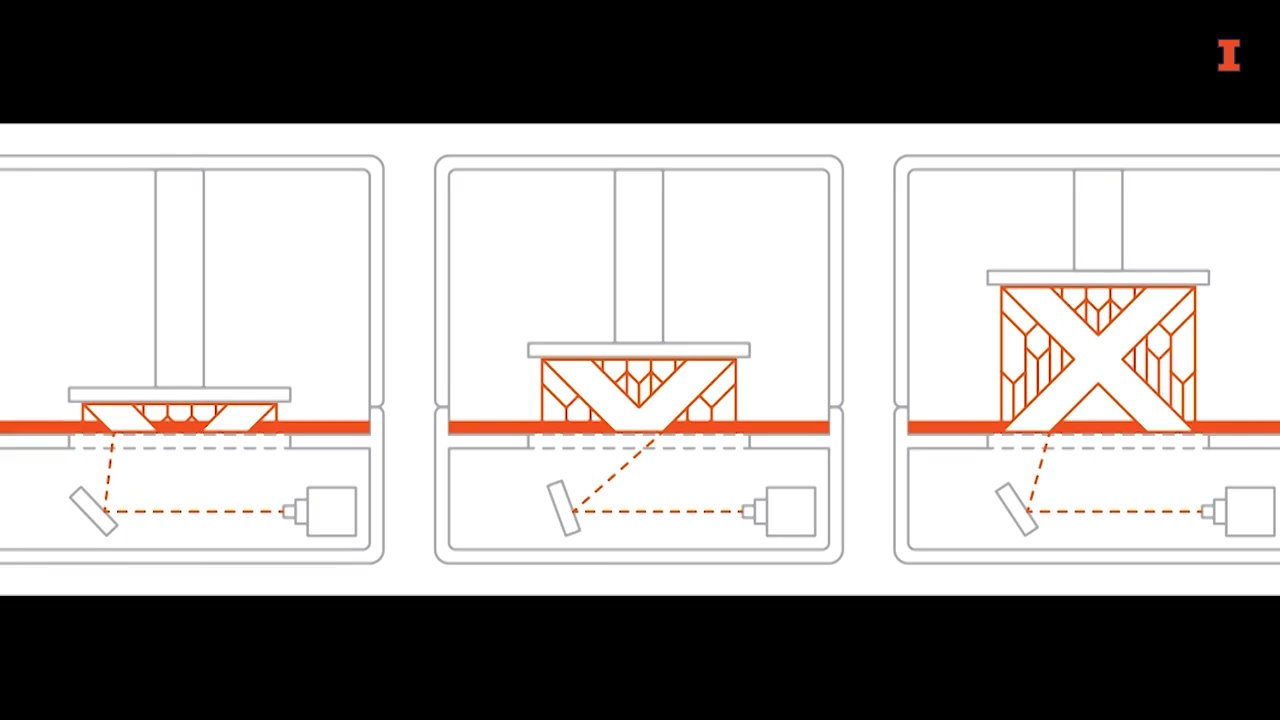
SLA 机器的两种主要类型
- 正置式 SLA(Right-side up SLA)
- 特点:
- 常用于工业应用,支持大体积打印和高精度部件。
- 树脂槽需容纳大量树脂(例如打印一个可乐罐大小的物体可能需要7加仑树脂)。
- 局限性:体积大,运行成本高。
- 特点:
- 倒置式 SLA(Inverted SLA)
- 特点:
- 更常见于桌面级打印机,设计紧凑。
- 树脂槽体积较小,大幅降低操作成本。
- 局限性:需要更多的支撑结构和对打印方向的精确控制。
- 特点:
桌面级 SLA 打印机的组成
桌面级 SLA 打印通常包括以下组件:
- 打印机
- 清洗站(Wash Station)
- 固化站(Cure Station)
打印机结构
- 底部组件:
包含光源、控制器、电机和操作界面。 - 顶部组件:
配备UV保护盖,避免外部紫外线干扰树脂固化。 - 内部组件:
- 树脂槽
- Z轴平台
- 打印部件及支撑结构
SLA 打印过程解析
1 打印阶段
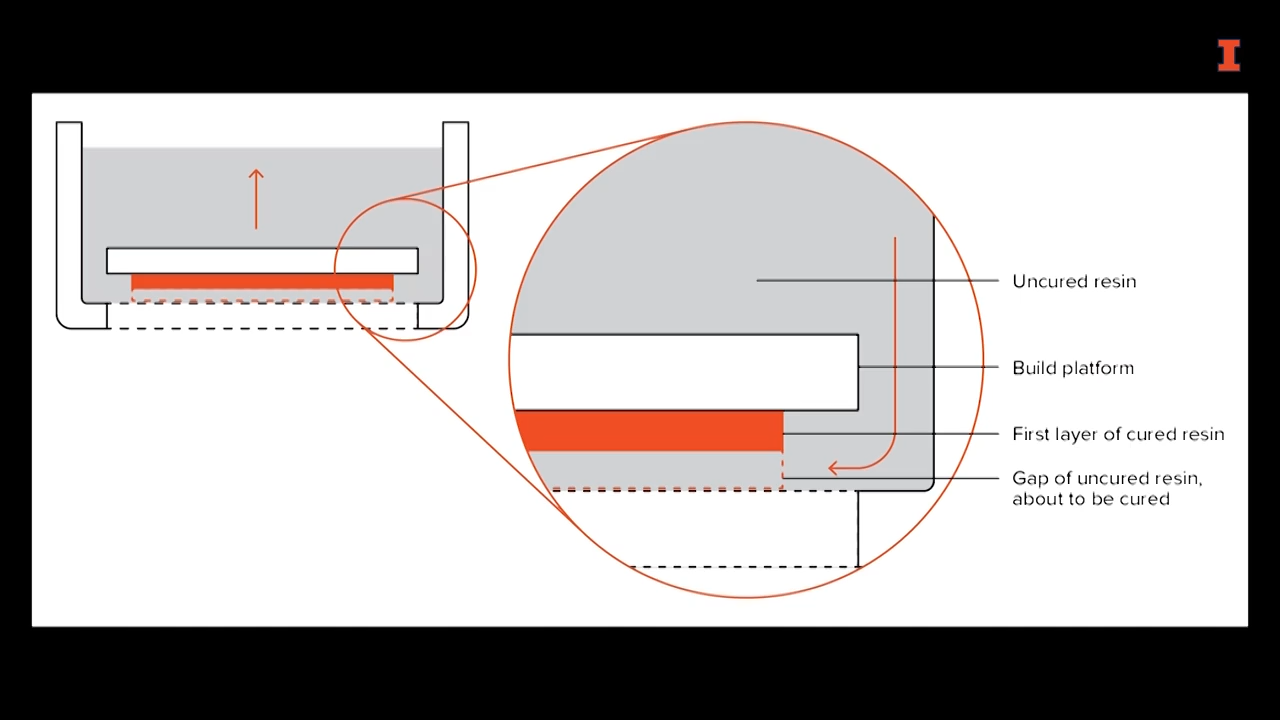
- 树脂固化:
打印机通过光源(激光、DLP 或 MSLA)选择性固化树脂,逐层构建模型。 - 支撑结构:
支撑结构非常纤细但至关重要,用于防止变形并提高打印精度。
2 清洗阶段
- 清洗工具:
使用异丙醇(IPA) 去除未固化树脂。 - 方法:
有些设备配备自动清洗系统,也可使用手动搅拌的塑料清洗槽。
3 固化阶段
- UV固化:
将部件放入紫外线固化箱或直接放置于阳光下完成最终固化。 - 状态:
初始状态称为绿色状态(Green State),即完全成型但未完全固化。
SLA 打印机的关键部件
| 部件 | 功能与特点 |
|---|---|
| 运动系统 | Z轴运动平台负责逐层打印,并通过调节树脂流动完成层间固化。 |
| 树脂槽 | - 透明底部材料允许紫外线通过 - 采用半柔性材料,长期使用可能影响光学透明度并需更换。 |
| 剥离机构 | 将固化层与树脂槽底部分离,避免模型粘连,常见方法包括滑动剥离和直接提拉剥离。 |
| 光源类型 | - 激光(SLA): 通过镜片和电机引导激光固化树脂。 - 数字光处理(DLP): 投影UV图像进行固化。 - 屏幕遮罩(MSLA): 利用LCD屏遮罩不需要固化的区域。 |
SLA 技术的优劣势
优势
- 高分辨率与精细细节:
SLA 可以打印极小的模型,同时保留精美的细节。 - 表面光滑:
打印的部件通常不需要额外打磨即可直接使用。
局限
- 材料限制:
树脂种类较少,但新材料的开发正在加速。 - 后处理复杂:
清洗和固化需要额外时间和设备。 - 操作成本高:
树脂价格昂贵,尤其是工业级设备需要大量树脂。
SLA 光源对比
| 光源类型 | 特点 | 应用场景 |
|---|---|---|
| 激光 SLA | - 高精度 - 适合复杂几何形状打印 |
工业应用与高端桌面设备 |
| DLP | - 投影整层图像,打印速度快 - 分辨率受投影仪像素密度限制 |
中端桌面打印机 |
| MSLA | - 使用 LCD 遮罩选择性固化,效率高 - 适合打印多件小物体 |
桌面级与消费级设备 |
何时选择 SLA 技术?
使用场景
- 需要高精度与复杂细节:如珠宝、牙科模型和微型部件。
- 对表面光滑度有高要求:减少后处理工作。
决策因素
- 比较 SLA 与其他技术(如熔融沉积成型,FFF)的打印效果与后处理要求,选择最适合的技术。
总结与启发
SLA 技术以其卓越的分辨率和光滑表面广受欢迎。
然而,选择这项技术需综合考虑其材料局限性与操作复杂性,以及特定应用场景的需求。
通过深入理解 SLA,您将更全面地掌握桌面级3D打印硬件的可能性与未来方向!