Module 03 · Exploring Desktop 3D Printing Hardware: Materials and Extrusion System桌面 3D 打印硬件:材料与挤出系统
03-01-03 Focus on Hotend热端
在3D打印机中,喷头(Tool Head)、热端(Hot End) 和机械末端执行器(Robotic End Effector) 是同一系统的不同称谓,具体使用哪个术语取决于你的背景和机器配置。
喷头在构建体积(Build Envelope) 内移动,将熔融塑料精确沉积到指定位置。而它的设计可分为两种主要策略:
- 直驱式挤出(Direct Extruder):进料机构与加热熔化系统直接连接,常见于爱好者级3D打印机。
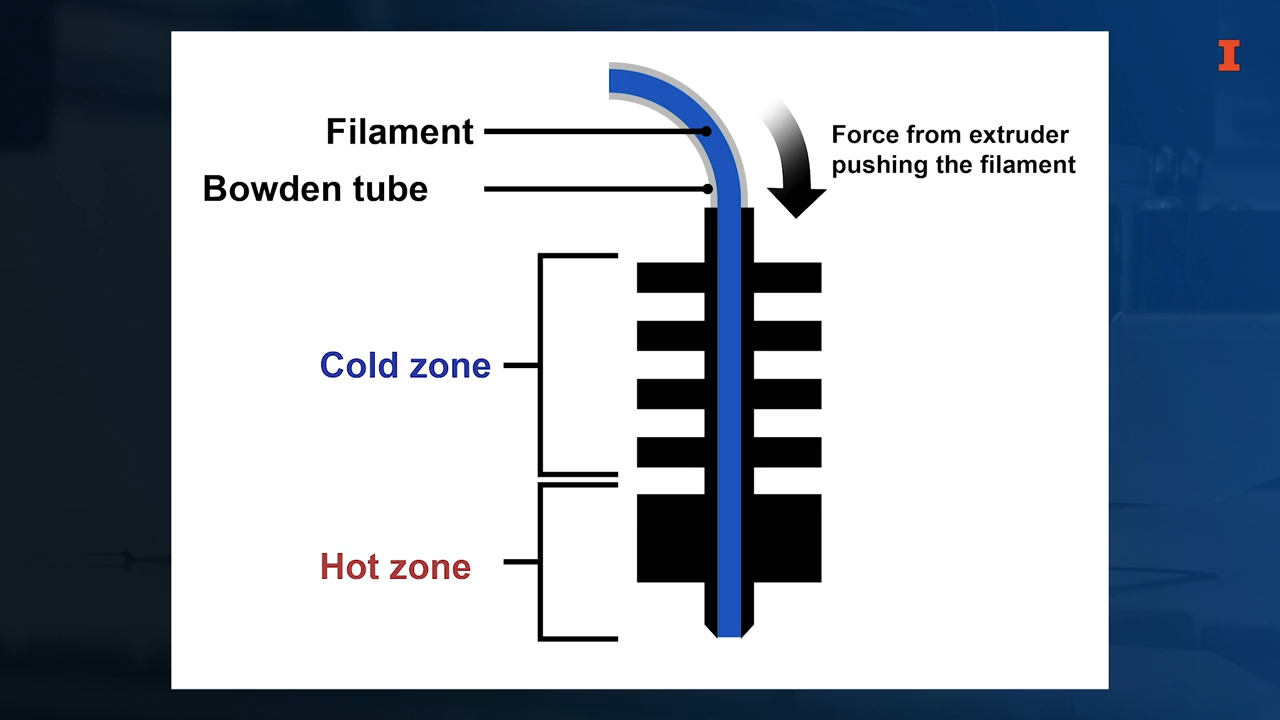
- Bowden远程挤出(Bowden Extruder):进料机构安装在机身上,通过Bowden管将线材输送至加热区,广泛用于Delta打印机。
无论哪种方式,挤出系统的核心是热端。它的主要任务是精准加热线材,并确保热量不会蔓延到不必要的区域。🔥
接下来,我们深入解析热端的各个子系统(Subsystems) 及其组成部分。
1. 热端(Hot End)的核心任务
热端的三大关键功能
1️⃣ 受控加热:精确控制塑料加热区域,确保材料处于合适的熔融状态。
2️⃣ 防止热量扩散:防止热量传递到冷区,以确保材料在挤出前保持固态。
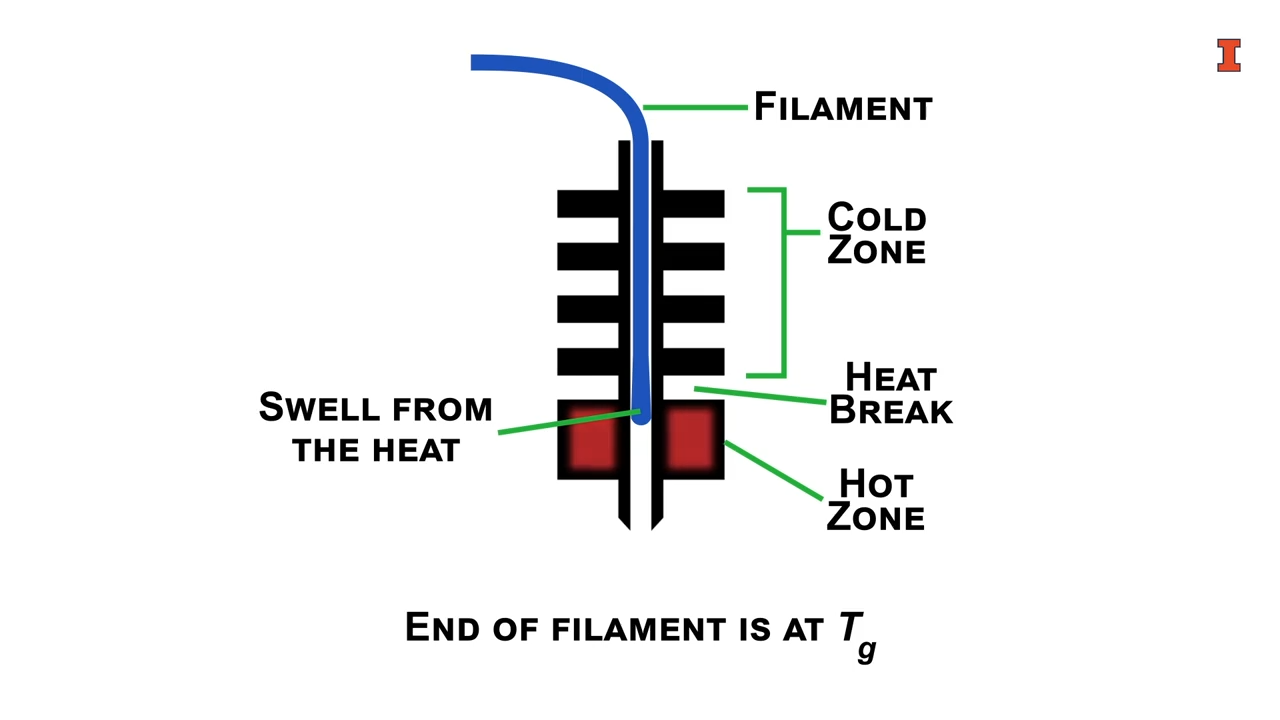
3️⃣ 稳定挤出:利用熔融塑料形成玻璃化过渡活塞(Glass Transition Piston),确保材料流动稳定可控。
🚀 类比:热熔胶枪 🔥
想象一下热熔胶枪的工作原理:
- 固态胶棒被推进热室,在加热后熔化,形成一个受控的液体区。
- 胶棒的前端充当活塞,推动熔融胶水均匀流出。
- 背后的固态部分施加压力,确保挤出稳定可控。
🎯 3D打印机热端的工作原理与此类似!
2. 热端的核心结构
主要组成部分
| 组件 | 作用 |
|---|---|
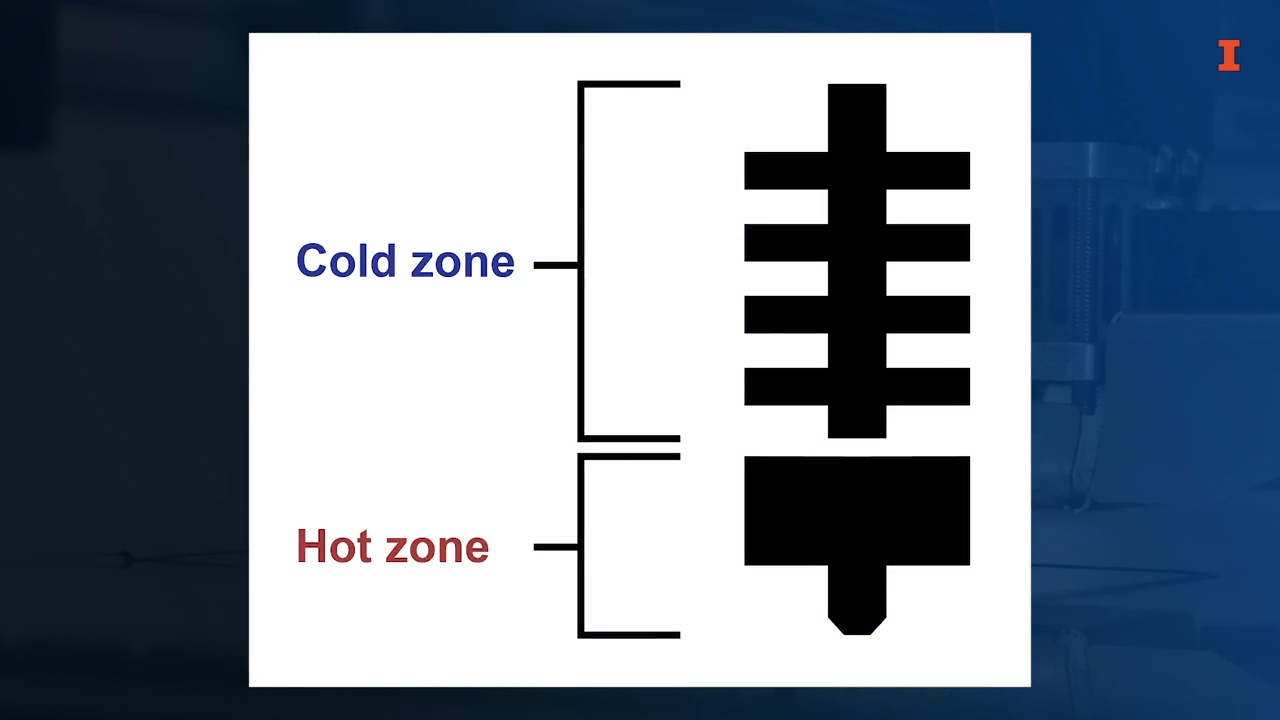
| 冷区(Cold Zone) | 维持线材固态,提供挤压压力 |
| 热断层(Heat Break) | 防止热量向冷区扩散 |
| 玻璃化过渡区(Glass Transition Zone) | 线材变软,形成活塞 |
| 热区(Hot Zone) | 线材熔化,变成液态 |
| 加热块(Thermal Block) | 安装加热元件,维持高温 |
| 加热元件(Cartridge Heater) | 产生热量,加热热区 |
| 温度传感器(Temp Sensor) | 监测温度,调节加热功率 |
| 喷嘴(Nozzle) | 精准控制熔融材料的沉积 |
3. 热端的工作流程
1️⃣ 材料进入热端
- 线材穿过进料导管(Filament Guide),进入冷区(Cold Zone)。
- 由于玻璃化温度(Tg)通常低于100°C,冷区必须通过散热器(Heatsink)和冷却风扇来降温,防止过早软化。
2️⃣ 进入热断层
- 材料推进至热断层(Heat Break),此处形成物理屏障或绝热层,防止热量向上蔓延。
- 热断层是维持打印质量的关键,若热量蔓延,可能导致堵塞或不稳定挤出。
3️⃣ 玻璃化过渡活塞(Glass Transition Piston)
- 当线材进入玻璃化过渡区(Glass Transition Zone),材料开始软化,成为类似橡胶的状态。
- 由于前端已经熔化,仍处于固态的部分会形成一个“活塞”,推动熔融材料均匀流出。
4️⃣ 进入热区,熔化并挤出
- 进入热区(Hot Zone)后,温度达到熔融温度(Tm),材料变成完全液态。
- 加热块(Thermal Block) 提供稳定温度,使材料可控地流动。
- 温度传感器(Temp Sensor) 持续监测温度,并通过PID控制回路(PID Control Loop)调节加热功率。
5️⃣ 喷嘴(Nozzle)精确控制材料沉积
- 熔融材料通过喷嘴,精准沉积到构建平台或上一层打印物。
- 喷嘴的孔径大小决定了挤出量和打印细节精度。
4. 影响热端性能的关键因素
1. 玻璃化过渡区的影响因素
玻璃化过渡区的位置和稳定性受以下因素影响:
| 影响因素 | 影响 |
|---|---|
| 进料速度 | 速度快→活塞向下推力大,熔化区位置上移 |
| 加热功率 | 加热过快→熔化区过大,活塞失去作用 |
| 喷嘴直径 | 孔径大→熔融材料流速快,温度波动大 |
| 挤出量 | 挤出越快→材料前端升温更快,影响流动性 |
2. PID控制回路的重要性
PID控制用于动态调整温度,以确保熔融区始终稳定。
- 过热:活塞区过长,导致材料在热端内过度熔化,可能发生溢流或堵塞。
- 加热不足:材料熔化不充分,可能导致挤出不均匀或堵塞。
🚀 优化PID参数,使温度升降更加平稳,有助于提高打印质量!
5. 热端设计的优化与挑战
1. 如何优化热端?
1️⃣ 选择合适的喷嘴直径(影响挤出流量和细节精度)
2️⃣ 改进散热器设计(减少热传递至冷区,避免堵塞)
3️⃣ 优化PID控制(更平稳地调节加热功率)
4️⃣ 采用高耐磨喷嘴(打印碳纤、金属填充材料时尤为重要)
2. 可能遇到的问题
| 问题 | 原因 | 解决方案 |
|---|---|---|
| 热端堵塞 | 过热导致材料焦化 | 降低温度,清理喷嘴 |
| 挤出不稳定 | PID参数不佳 | 调整PID参数,优化冷却系统 |
| 回抽不干净 | 喷嘴温度过高 | 降低回抽速度,增加冷却 |
6. 结论
🔥 热端是3D打印的核心组件,精确控制塑料的熔融和挤出。
🚀 玻璃化过渡活塞是确保稳定挤出的关键,受温度、压力和喷嘴直径影响。
⚙️ PID控制回路优化可提高温度稳定性,减少堵塞,提高打印质量!
🎯 下一步,我们将深入探讨喷嘴(Nozzle)如何影响材料挤出及其在3D打印中的重要作用!敬请期待! 🚀